Monitoraggio energetico industriale: quando la velocità non basta a definire l'efficienza
C'è un'immagine che in reparto continua a funzionare come sinonimo di buona produzione: la macchina che gira al massimo della velocità, senza fermate, con il contapezzi che sale. È un'immagine rassicurante, e per decenni è stata anche una misura sufficiente. Ma se in quello stesso momento l'assorbimento elettrico cresce più che proporzionalmente, il costo di trasformazione del singolo pezzo sale — e l'efficienza che stiamo osservando è solo una parte del quadro.
La domanda, allora, è meno ovvia di quanto sembri: una macchina che produce al massimo della velocità sta davvero producendo nel modo più efficiente? E soprattutto: quanti, oggi, includono la componente energetica nel calcolo dell'Overall Equipment Effectiveness (OEE)?
IN QUESTO ARTICOLO
1. L'OEE misura tre cose. L'energia non è tra queste
2. Come implementare un piano di efficientamento energetico industriale di successo
3. Monitoraggio consumi in tempo reale: dal contatore di stabilimento al dato di macchina
4. Dal dato al costo al pezzo: l'OEE torna al centro
5. Sostenibilità produzione e Carbon Footprint: dal risparmio alla competitività
6. L'energia come variabile di processo
L'OEE misura tre cose. L'energia non è tra queste
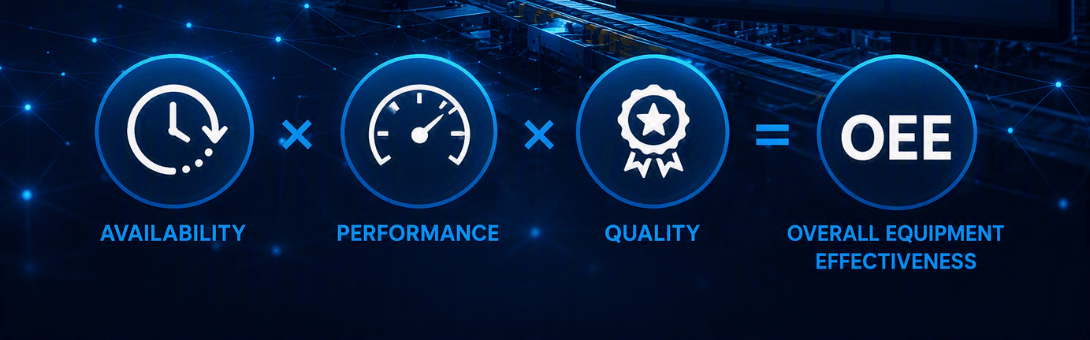
L'OEE nasce come indicatore sintetico e combina tre dimensioni: disponibilità, performance e qualità. È un indicatore solido, ed è per questo che è diventato lo standard di fatto nel manifatturiero. Ma è anche un indicatore costruito in un'epoca in cui l'energia era considerata un costo generale di stabilimento, non una variabile di processo: nel suo calcolo, il kilowattora semplicemente non compare.
La conseguenza è che due assetti di lavorazione che producono lo stesso numero di pezzi buoni nello stesso tempo risultano equivalenti agli occhi dell'OEE, anche quando il loro assorbimento è sensibilmente diverso. E la relazione tra velocità ed energia non è lineare. A ritmi bassi il consumo di base dell'impianto — ausiliari, compressori, sistemi di condizionamento e movimentazione — si spalma su pochi pezzi e pesa moltissimo su ciascuno. Spingendo verso il limite meccanico, invece, crescono attriti, potenza assorbita dai motori, carico termico e sollecitazione dei componenti: il consumo marginale per pezzo torna a salire, e con esso l'usura che si scaricherà sui fermi futuri. Tra questi due estremi esiste quasi sempre una velocità economicamente ottimale che non coincide con la velocità massima.
Il punto non è sostituire l'OEE, ma affiancargli una grandezza che oggi manca quasi ovunque: l'energia consumata per unità prodotta. È l'unico modo per rendere confrontabili, sullo stesso piano, produttività e costo di trasformazione.
Come implementare un piano di efficientamento energetico industriale di successo
Il primo passo di qualsiasi percorso di efficientamento energetico industriale è diagnostico, non tecnologico. Un audit energetico serve a capire dove l'energia entra, dove si trasforma e dove si perde: quali reparti pesano davvero sul profilo di carico, quanto incidono gli ausiliari, quale quota di consumo si genera in condizioni che non producono valore. Senza questa mappa, ogni investimento successivo è una scommessa.
Su questa base si collocano gli interventi impiantistici, che restano necessari: motori ad alta efficienza, inverter per modulare la potenza assorbita sui carichi variabili, recupero termico, revisione delle reti di aria compressa. Sono azioni con un ritorno spesso rapido, ma hanno un limite strutturale: agiscono una volta sola. Migliorano il rendimento del componente, non il modo in cui quel componente viene usato giorno dopo giorno.
È qui che entra la dimensione sistemica. La norma ISO 50001, lo standard internazionale per i sistemi di gestione dell'energia, formalizza proprio questo principio: l'efficienza non è un progetto con una data di fine, ma un ciclo continuo di misura, analisi, intervento e verifica. Perché quel ciclo funzioni servono dati che descrivano il comportamento reale dell'impianto — e servono con una frequenza che la lettura mensile non può offrire.
MONITORAGGIO CONSUMI IN TEMPO REALE: DAL CONTATORE DI STABILIMENTO AL DATO I MACCHINA
Il monitoraggio consumi in tempo reale nasce dalla combinazione di misuratori intelligenti e sensoristica Industrial Internet of Things (IIoT) installata a livello di linea e di singol macchina, con i flussi convogliati verso un Energy Management System (EMS) che li rende leggibili e analizzabili.
Il salto rispetto al passato è netto. La bolletta racconta, a fine mese, quanto si è speso: è una diagnosi postuma su un paziente ormai dimesso. Un flusso continuo, invece, permette di riconoscere un picco anomalo mentre si sta verificando, di far emergere i consumi che si accumulano a macchina ferma — impianti in stand-by, ausiliari mai spenti, perdite di aria compressa nei turni scarichi — e di isolare le derive lente, quelle degradazioni progressive che nessuna soglia intercetta perché nessun singolo giorno è abbastanza diverso dal precedente.
Ma il dato energetico, da solo, dice ancora poco. Un assorbimento elevato non è un problema se in quel momento la macchina sta lavorando un lotto impegnativo; è un problema serio se sta girando a vuoto. Il valore nasce dall'integrazione: dalla capacità di correlare il consumo con l'avanzamento produttivo, i parametri di processo, la ricetta in lavorazione, lo stato della macchina e la qualità del pezzo in uscita. È la differenza tra un cruscotto che mostra curve e un sistema che spiega perché quelle curve hanno quella forma — e la ragione per cui il dato di macchina va trattato come una materia prima industriale, raccolta con metodo, e non come un archivio da riempire per adempimento.
La bolletta racconta il mese scorso. Mirai4Machine mostra cosa consuma ogni macchina adesso, pezzo per pezzo.
Dal dato al costo al pezzo: l'OEE torna al centro
Quando consumo e produzione vivono nello stesso modello, la domanda iniziale smette di essere retorica e diventa operativa. Diventa possibile ricostruire il profilo energetico di ogni ciclo, confrontare assetti diversi sulla stessa lavorazione, riconoscere che un incremento di cadenza del cinque per cento può costare, in energia e in manutenzione anticipata, più di quanto renda in pezzi aggiuntivi. Nei progetti industriali seguiti da Miraitek, l'analisi continua dei dati di consumo ha contribuito a una riduzione del 20% dei consumi energetici.
Non si tratta di rallentare la produzione. Si tratta di sapere quando ha senso spingere e quando no — informazione che oggi, nella maggior parte degli stabilimenti, semplicemente non esiste. E resta una scelta di chi conduce il reparto: il sistema rende visibile un compromesso che prima era invisibile, ma il bilanciamento tra throughput, costo al pezzo e vincoli di consegna appartiene al giudizio di chi conosce il contesto produttivo. La tecnologia non decide al posto del responsabile di produzione: gli restituisce l'informazione che gli serviva per decidere.
SOSTENIBILITà PRODUZIONE E Carbon Footprint: dal risparmio alla competitività
L'efficienza energetica ha un'evidente ricaduta economica, ma il suo perimetro di valore si è ampliato. Ridurre il consumo specifico di un processo significa ridurre le emissioni associate a ciò che si produce, e quindi la Carbon Footprint del prodotto finale.
Questo dato è passato da elemento reputazionale a requisito commerciale. I criteri ESG — ambientali, sociali e di governance — sono entrati nei processi di qualifica dei fornitori, e le grandi filiere internazionali chiedono ai propri partner evidenze quantitative, non dichiarazioni di intenti. Un'azienda che presidia il proprio profilo di consumo a livello di linea e di commessa può rendicontare l'impronta di ciò che produce; un'azienda che dispone solo del totale di stabilimento può soltanto stimarla. La sostenibilità di produzione, in questo senso, non è un capitolo separato dal controllo di gestione: è la stessa misura, letta con un'altra unità.
Quanto ti costa davvero ogni pezzo che esce? Scopriamolo insieme sui tuoi dati.
L'energia come variabile di processo
Per molto tempo l'energia è stata trattata come un costo fisso, una voce di bilancio da negoziare con il fornitore più che da governare in reparto. Renderla misurabile al livello della singola macchina la trasforma in ciò che è sempre stata: una variabile di processo, con i suoi parametri, le sue derive e il suo margine di ottimizzazione.
Forse è arrivato il momento di aggiornare la domanda che ci poniamo davanti a una linea che gira al massimo. Non "quanto stiamo producendo", ma quanto ci costa ogni pezzo che esce — energia compresa. Finché l'OEE risponderà solo alla prima domanda, continuerà a raccontarci una storia vera, ma incompleta.
CONDIVIDI ARTICOLO